Автор: Олександр Коваленко
Російський ринок алюмінієвих профілів за останні роки зсунувся від каталожних рішень до проєктів під конкретне завдання, і це помітно навіть у великих містах, зокрема в Москві, Санкт-Петербурзі, Єкатеринбурзі, Казані та Новосибірську. Замовник дедалі частіше починає з креслення, а не з готового перерізу з полиці. Саме тому тема виготовлення профілів за індивідуальним кресленням стала практичнішою, ніж здавалося ще кілька років тому. У попередній статті ми вже розбирали, як алюминиевый профиль для рекламы киев підбирається під дизайн і навантаження, і тепер логічно пройти наступний крок: що саме має бути в кресленні та як від нього залежить вартість і результат.
Компанія Extrusion займається екструзією алюмінієвих профілів за кресленнями замовника, тому її досвід показує, де найчастіше виникають проблеми. Далі розглянуто вимоги до документації, перевірку технологічності перерізу, вибір технологічного маршруту, контроль якості та типові помилки. Ідеться про сплави на кшталт 6060 і 6063, стани T5 і T6, допуски, матриці та оздоблення, тобто про все, що визначає, чи отримаєте ви деталь, яка працює, або дорогий брак. Для тих, хто шукає алюминиевый профиль для рекламы киев, важливо заздалегідь узгодити з виробником сплав, стан і геометрію перерізу, адже від цього залежать міцність конструкції та якість фінального вигляду.
Недостатній контроль температури заготовки під час пресування веде до нестабільної структури й коливань твердості
- Порушення режимів старіння знижує міцність, і це легко пропустити, якщо не контролювати випробування
- Переконайтеся, що креслення перевірено на технологічність і погоджено з виробником, визначено сплав, стан, допуски та вимоги до поверхні, узгоджено схему контролю й формат приймальної документації
- Саме на них тримається стабільність результату та економіка проєкту
- Такий підхід займає більше часу на старті, але дозволяє виявити проблеми тоді, коли їх дешевше виправити
Підготовка креслення та технічних вимог
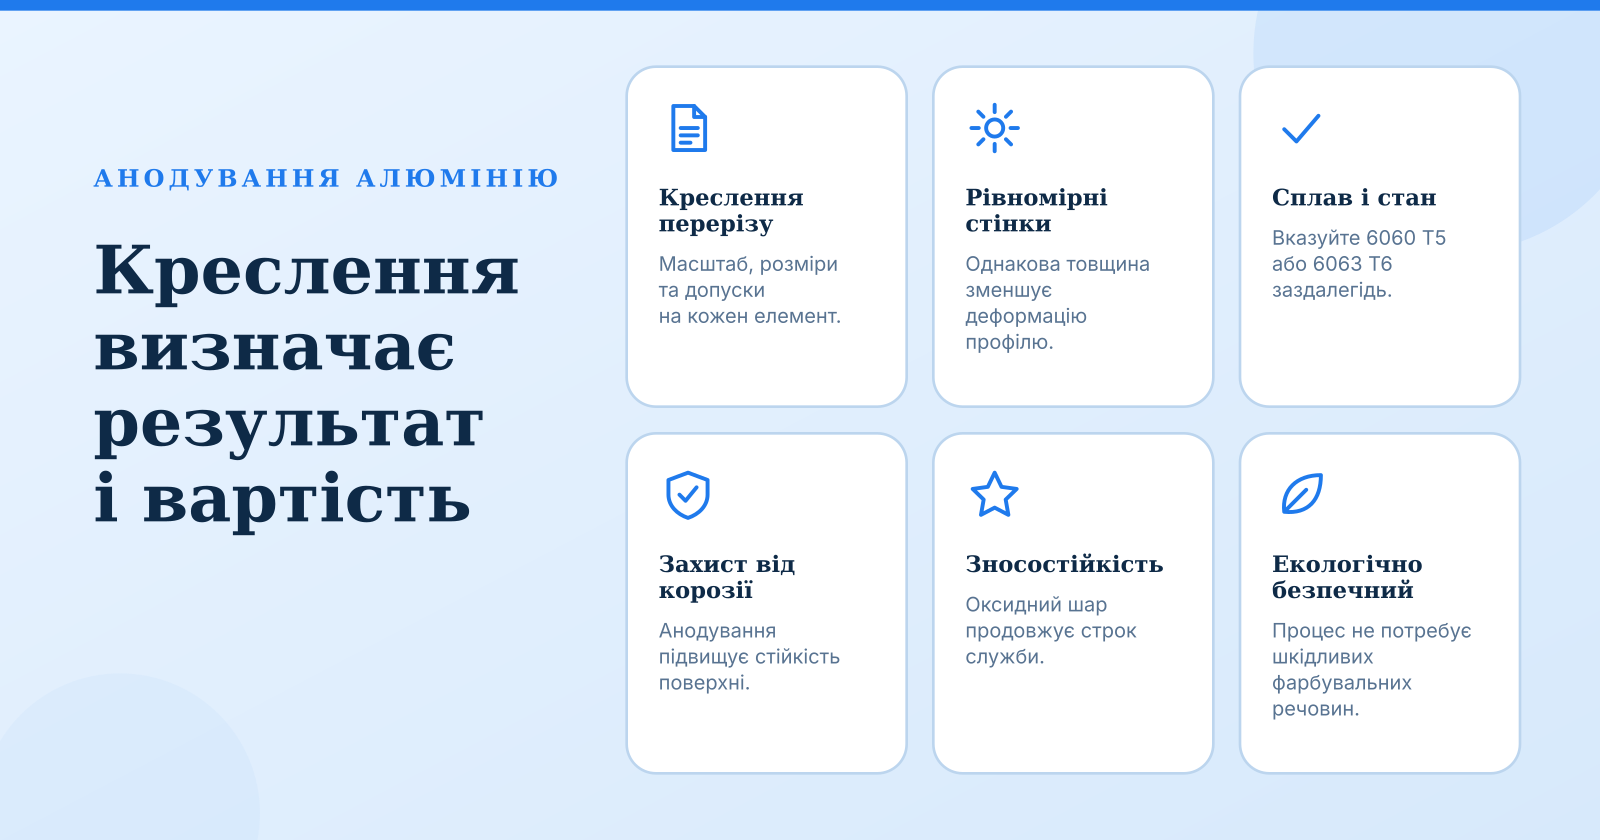
Креслення для екструзії відрізняється від звичайного машинобудівного кресленого аркуша, бо воно описує не лише форму, а й поведінку металу під тиском і при остиганні. У ньому обов'язково має бути переріз у масштабі з розмірами та допусками на кожен елемент, інакше виробник доводитиме геометрію самостійно, а це майже завжди призводить до розбіжностей. Допуски варто задавати для критичних поверхонь окремо, тоді як для решти можна застосувати загальні значення.
Окрему увагу потребують товщина стінок, радіуси заокруглень і уклони. Стінки мають бути максимально рівномірними, бо різниця товщин змушує різні ділянки профілю охолоджуватися з різною швидкістю і деформує переріз. Внутрішні та зовнішні радіуси варто задавати з запасом, а для ділянок, які мають витягуватися з матриці, передбачати невеликий уклон, інакше виріб заїдатиме і зношуватиме інструмент. Сплав і стан термообробки теж мають бути вказані в кресленні: 6060 у стані T5 зазвичай обирають для архітектурних систем, де важливі зовнішній вигляд і стабільність при анодуванні, а 6063 у стані T6 застосовують там, де потрібна вища міцність.
Перш ніж відправляти креслення виробнику, варто перевірити його на технологічність. Важливими є співвідношення периметра перерізу до його площі, бо чим складніший контур, тим довший периметр і тим дорожча матриця в перерахунку на один метр. Симетрія профілю допомагає стабільному охолодженню, а мінімальна товщина стінки та допустима висота ребер визначають, чи взагалі можливо продавити переріз без втрати геометрії. Якщо ребро занадто високе відносно товщини стінки, на практиці воно просто не заповниться металом.
До запиту також варто підготувати супровідні документи. Специфікація має містити кількість, довжини, спосіб пакування та бажані терміни. Окремо фіксуються вимоги до поверхні: чи потрібне анодування, порошкове фарбування або полірування, і в якому місці профілю вони мають бути обов'язковими. Так само важливо заздалегідь визначити перелік параметрів, які підлягають контролю, і методи вимірювання, бо без цього приймання партії стає предметом суперечок.
Вибір технологічного маршруту виробництва
Технологічний маршрут починається з виготовлення матриці, і саме від неї залежить подальша економіка проєкту. Порядок робіт зазвичай такий: проєктування з урахуванням усадки металу, різання заготовки для інструменту, термічна обробка та азотування для підвищення зносостійкості. Ресурс матриці знижується з кількістю пресувань, тому при розрахунку собівартості потрібно закладати амортизацію інструменту на обсяг тиражу. Невеликі серії часто є недоцільними, якщо переріз складний.
Під час вибору обладнання виробник орієнтується на діаметр контейнера та потужність преса. Діаметр контейнера має відповідати габаритам перерізу з певним запасом, а потужність преса визначає, чи можна працювати з вибраним сплавом на потрібній швидкості. Занадто великий переріз на малому пресі призводить до нестабільної подачі металу і нерівномірної структури, що видно вже при контролі твердості.
Механічна обробка після екструзії включає різання по довжині, свердління, фрезерування пазів і підготовку під кріплення. Допуски на різання по довжині та кутові відхилення торців визначаються технологією пилки і впливають на подальше складання конструкції. Порядок операцій важливий: якщо свердлити або фрезерувати до термообробки, можлива деформація, тому критичні отвори краще оброблювати після стабілізації геометрії, коли це допускає креслення.
Поверхневе оздоблення вибирають, виходячи з умов експлуатації. Анодування формує оксидний шар, товщина якого має бути узгоджена з замовником і вказана в документах, оскільки вона визначає стійкість до корозії та зносу. Порошкове фарбування дає ширшу палітру кольорів, але вимагає ретельної підготовки поверхні та контролю адгезії, інакше покриття відшаровується. Найчастіші дефекти, як-от розводи чи сколи, виникають саме на стику операцій, тому послідовність переходу від різання до нанесення покриття треба планувати заздалегідь.
Контроль якості та приймання партії
Геометричний контроль проводиться профілометром або оптичними системами, які порівнюють реальний переріз з кресленням. Для серійних партій застосовують вибірковий план: перевіряється частина профілів з кожної плавки, а при виявленні відхилень обсяг перевірки збільшується. Прямолінійність і скручування контролюють по всій довжині, бо навіть незначне викривлення робить подальше складання конструкції проблематичним. Щоб зрозуміти, як саме організовано перевірку поверхні та розмірів на кожному етапі, варто ознайомитися з тим, як виробники документують свої процедури, і Детальніше про критерії приймання можна знайти в технічних описах профілів.
Механічні властивості перевіряють випробуваннями на розтяг і твердість на відібраних зразках. Результати мають відповідати заявленому сплаву та стану, а при розбіжностях партію варто повторно перевірити, перш ніж ухвалювати рішення. Візуальний контроль фіксує подряпини, раковини і риски від матриці. Колір після анодування чи фарбування перевіряють порівнянням із зразком, бо незначні відтінки помітні на фасаді значно краще, ніж у кресленні.
Приймання завершується документальним оформленням. Протокол вимірювань і сертифікат на матеріал мають супроводжувати кожну партію. Якщо фіксуються відхилення, їх потрібно письмово погодити із замовником, визначивши, чи прийнятна партія з урахуванням допусків, чи потрібна доробка. Такий порядок дозволяє уникнути конфліктів на етапі монтажу, коли виправлення коштує значно дорожче.
Типові помилки та як їх уникнути
Більшість проблем закладається ще на кресленні. Занадто тонкі стінки для обраного сплаву та товщини прес-залишку призводять до неповного заповнення матриці, а відсутність уклонів викликає заїдання інструменту. Найчастіше виникає розбіжність допусків між конструктором і виробником, коли креслення містить одні вимоги, а технолог закладає інші. Тому погодження має відбуватися до початку виготовлення матриці.
Виробничі помилки теж мають очевидні ознаки. Неправильна послідовність різання та термообробки спричиняє деформацію, яку неможливо повністю виправити правкою.
Перед тим як замовляти виробництво, варто пройти короткий чек-лист. Зафіксуйте терміни, пакування та умови транспортування, особливо якщо доставка йде до віддалених регіонів.
Висновки і рекомендації
Виготовлення алюмінієвих профілів за кресленням вимагає уваги до дрібниць, які на перший погляд здаються другорядними: товщини стінок, уклонів, допусків і послідовності операцій. Попередня статья показала, що від геометрії та сплаву залежать міцність і зовнішній вигляд конструкції, і цей висновок лише підсилюється при індивідуальному виробництві.
Практична рекомендація проста: готуйте креслення разом із технічним завданням, перевіряйте технологічність до запиту комерційної пропозиції і проходьте пробну партію перед серійним виробництвом. У результаті ви отримуєте передбачуваний профіль, який відповідає задачі, а не ризиковану покупку з невідомим результатом.